Réservoirs hydrauliques
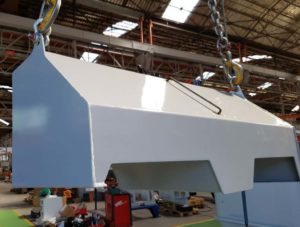
Les réservoirs hydrauliques sont un élément fondamental pour chaque unité de puissance hydraulique.
En effet, ils protègent le circuit des corps extérieurs et des impuretés à travers les filtres. Ils permettent également le refroidissement du système, éventuellement assisté par le radiateur si le refroidissement de masse n’est pas suffisant.
Nous fabriquons des réservoirs en tôle sur mesure; pour une utilisation sans pression. Tous nos produits sont testés, propres et certifiés pour garantir leur durabilité et l’absence de fuites en fonctionnement.
Nos réservoirs sont utilisés dans les groupes hydrauliques, comme réservoirs de carburant (diesel et essence), pour l’eau, pour l’air, pour le vide et pour les peintures sous pression.
Nous produisons également des distributeurs hydrauliques soudés. Ces composants sont fabriqués à partir de tubes découpés au laser. Les raccords, généralement de la série ASA S3000, ainsi que les tubes de sortie et autres composants, sont ensuite soudés. Enfin, ils sont nettoyés et testés comme s’il s’agissait de réservoirs.

La matière première
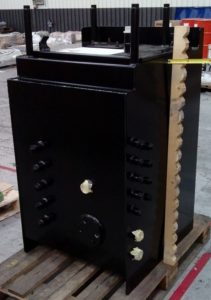
Selon le domaine d’utilisation et les demandes spécifiques des clients, nous pouvons utiliser les matériaux suivants : tôles décapées, tôles pré-galvanisées, aciers inoxydables ou alliages d’aluminium. De même, avec la même variation de matériau, des pièces tournées telles que des manchons et des douilles filetées sont produites.
Tous nos matériaux sont certifiés selon la norme EN 10204 – 3.1 et nous garantissons leur traçabilité totale.
Production
L’ensemble du processus de production suit les exigences dictées par la norme ISO3834-3 dont l’entreprise est certifiée.
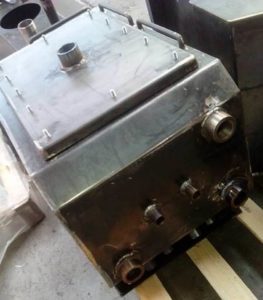
L’usinage commence par la découpe laser des composants. Pour améliorer la propreté de coupe et limiter l’altération thermique du chant, nous utilisons de l’azote et non de l’oxygène comme gaz de coupe. L’altération thermique limitée a des avantages significatifs pendant la phase de soudage et de peinture ultérieure.
On passe ensuite à la phase de pliage ou de calandrage, selon la forme prescrite, et au calfeutrage du chant en vue du soudage.
Après les vérifications nécessaires (selon les spécifications techniques et de soudage) prescrites par la norme ISO3834, l’assemblage procède par soudage en continu des différentes pièces. Les techniques utilisées sont le MIG-MAG (soudage au fil) ou le TIG.
Le test

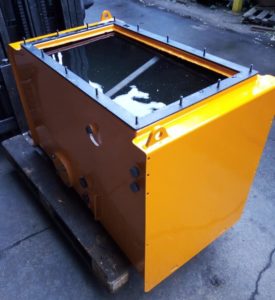
Une fois la phase de soudage terminée, les contrôles suivants sont effectués et enregistrés sur tous les réservoirs hydrauliques :
- Dimensionnel
- Esthétique
- Test d’étanchéité (test à bulles) à 0,5 bar. UNI EN ISO 9712.
- Enfin, un nettoyage est effectué pour éliminer les résidus d’huiles et de copeaux créés lors des phases de traitement précédentes.
Peinture
Nous proposons différentes options de peinture pour nous adapter aux demandes spécifiques des différents clients. En standard nous proposons un cycle qui comprend le sablage, le lavage, le primaire antirouille et enfin la finition poudre avec la couleur de votre choix. Une peinture émaillée peut être appliquée comme alternative à la poudre.
Pour les cuves en aluminium ou en acier inoxydable, nous proposons également des traitements de polissage ou de satinage.
L’assemblage
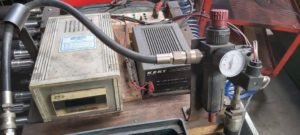
Après peinture, nous pouvons compléter le produit en pré-assemblant les filtres, bouchons, raccords, manomètres, indicateurs de niveau et pompes hydrauliques pour le compte du client. Afin de transformer nos réservoirs en véritables centrales hydrauliques prêtes à être installées.
A la fin de l’assemblage, nous sommes en mesure de tester le réservoir en vérifiant sa fonctionnalité selon une liste de contrôle partagée avec le client et de l’emballer selon des listes de conditionnement spécifiques.


